Код товара: 3433246274


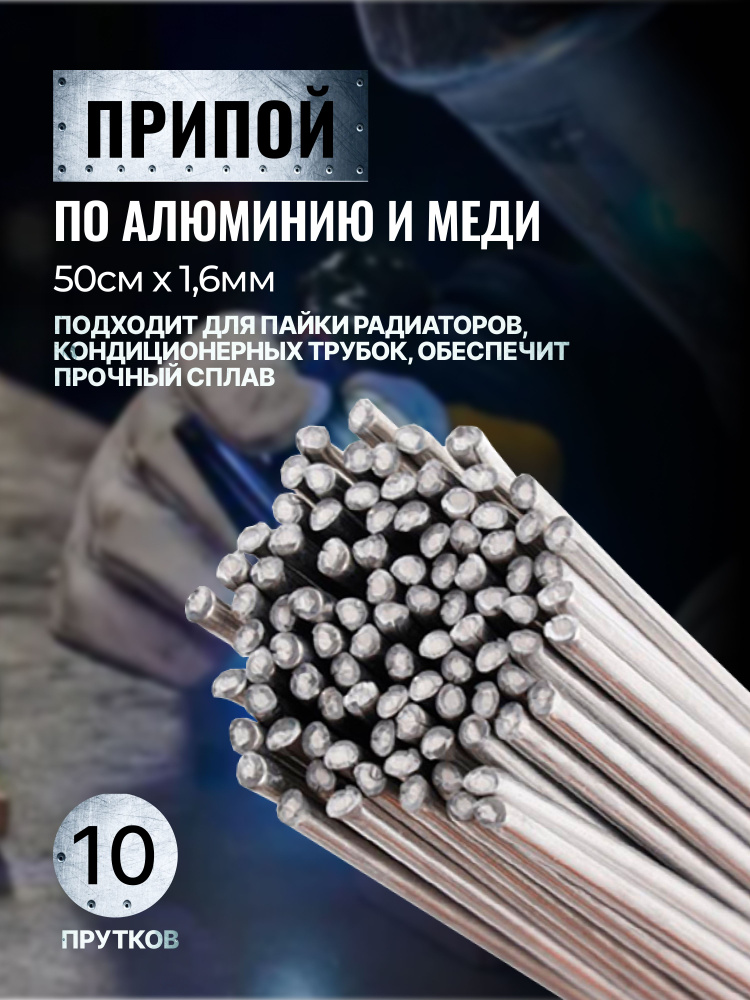
Припой
О товаре
Перейти к описанию
Тип
Припой
Вес товара, г
38
Единиц в одном товаре
10
Диаметр, мм
1.6
Длина, мм
500
Фото и видео покупателей
Товар не доставляется в ваш город
Доставка недоступна
Магазин
Подписаться
ДУ
Дешевый универмаг&Kd№...
Перейти
4.5
Чат
Заказы
15.1 K
О магазине
Часто задаваемые вопросы
Описание


Прочный шовПрочность пайки таким способом получается очень высокой, а соединение надёжным, Сломать шов очень будет трудно

Спрессованный флюс внутриПозволяет избавиться от оксидной пленки и примесей с поверхности металлов, а также обеспечить равномерное растекание припоя
Почему возникают проблемы с пайкой?Температура плавления чистого алюминия 660 °C, а если это алюминиевый сплав, то температура плавления может быть и меньше, стоит обратить на это внимание.
Этот металл обладает множеством достоинств, в частности, лёгкостью и гибкостью.
Однако именно это свойство металла и является проблемой в тех случаях, когда необходимо произвести соединение нескольких алюминиевых деталей при помощи пайки. При взаимодействии алюминия с воздухом, он сразу же окисляется, а его поверхность покрывается тонкой плёнкой оксида.
Оксид обладает изолирующими свойствами и традиционные материалы, используемые в качестве припоя, не способны не то чтобы соединить две алюминиевые поверхности, но даже просто хорошо «прилипнуть» к поверхности, которую покрывает оксид.
Не нужно использовать для нагрева спаиваемых частей горелки небольшой мощности. Пламя у таких горелок будет слишком узким, оно плохо прогреет края шва, и пайка будет длиться очень долго, поскольку припой будет постоянно пытаться стечь с места пайки, собираться в шарики, неохотно прилипать к металлу и т.д.
Обратите внимание!- Припой не предназначен для пайки паяльником - припой начнет сворачиваться.
- Не нужно намеренно обжигать припой после того как температура рабочей поверхности достигла 380-400 ℃, припой сам расплавиться естественным образом за счет теплопроводности основного металла.
- Используйте разумный источник тепла для нагрева рабочей поверхности, для этого подойдет газовая горелка, промышленный газ или индукционное нагревательное устройство.
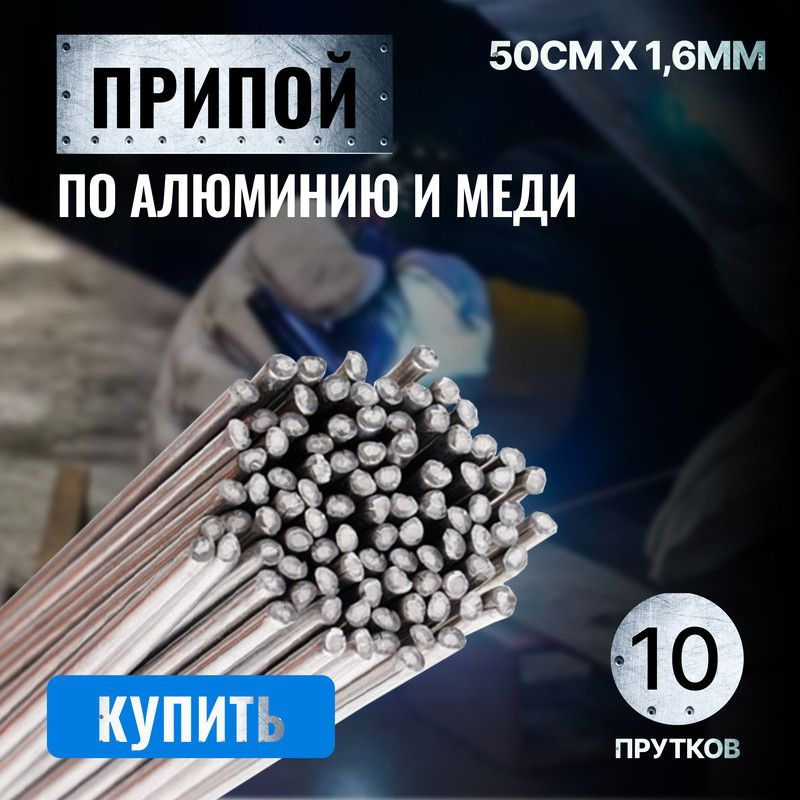
Припой 50см*1.6мм 10 прутков
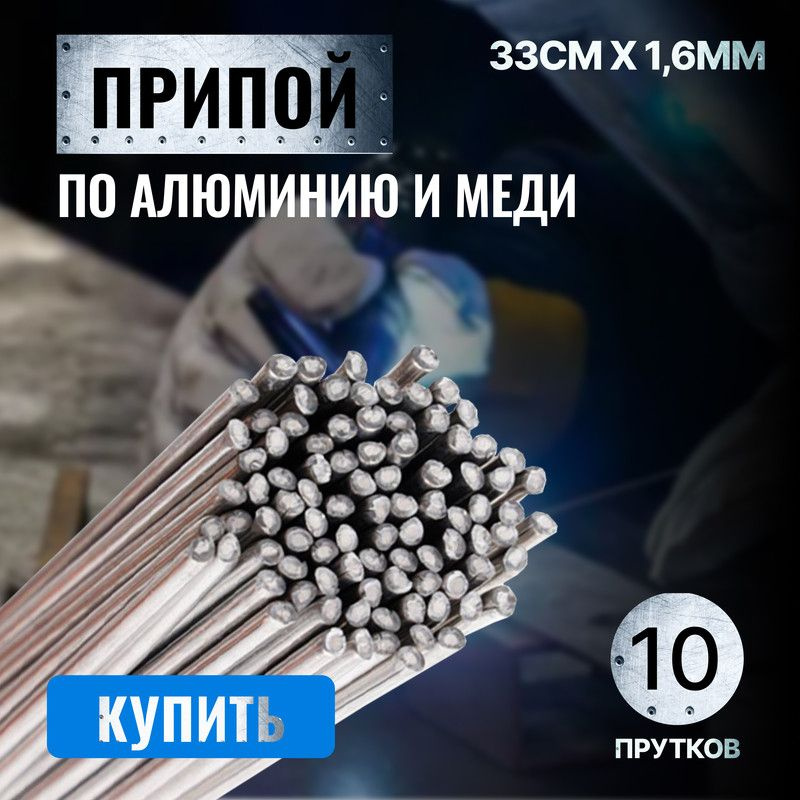
Припой 33см*1.6мм 10 прутков
Комплектация
Припой алюминиевый (500*1.6мм) - 10 шт. В зависимости от фасовки может прийти в скрученном или не скрученном виде.
#припой_с_флюсом
#припой_для_пайки
#припой_для_алюминия
#припой_с_флюсом_для_пайки
#припой_по_алюминию_с_флюсом
#припой_для_пайки_алюминия
- Артикул
- 3433246274
- Тип
- Припой
- Вес товара, г
- 38
- Единиц в одном товаре
- 10
- Диаметр, мм
- 1.6
Подборки товаров в категории Припои для паяльных работ
Отзывы о товаре
9
Припой
Показать сначала:
новые и полезные
с высокой оценкой
А
Имя скрыто
3 марта 2026
Пришел запечатан в упаковке на которой сфотографирован 📸 . Гугл переводчик перевел как
"Сварка алюминия , 10 нитей 2 мм закупленных оптом ". Я с самого начала не поверил что это олово ))
Вам помог этот отзыв?

Александр Х.
4 марта 2026
Пришло в упаковке предотвращающей попадание влаги. Обязательно надо следовать инструкции. Паяльником паять не выйдет.
Вам помог этот отзыв?
А
Андрей С.
4 марта 2026
Роскошная упаковка для столь не требовательного в хранении товара, а так обычный припой, всё отлично
Вам помог этот отзыв?

Анастасия Петрова
12 марта 2026
хороший припой, соответствует описанию
Вам помог этот отзыв?
С
Саша З.
2 марта 2026
Пришло 10 пруточков. Купил по акции.
Вам помог этот отзыв?
А
Имя скрыто
5 марта 2026
Упакован хорошо !
Вам помог этот отзыв?

El
6 марта 2026
нормуль
Вам помог этот отзыв?

Валерич
4 марта 2026
Ага, десять "проволочин", но это полная ерунда. 👎
Ничего и никак не паяют: попробовал на разных вариантах мощности "газового карандаша" с разными материалами, а результат нулевой.
Категорически не советую к покупке.
Буду оформлять возврат.
Вам помог этот отзыв?
В
Виталий Ц.
11 октября 2026
Обычная проволока без флюса
Вам помог этот отзыв?
3.9 / 5
Рейтинг формируется на основе актуальных отзывов
5 звёзд
7
4 звезды
0
3 звезды
0
2 звезды
1
1 звезда
1
Как правильно задавать вопросы?
Будьте вежливы и спрашивайте о товаре, на карточке которого вы находитесь
Если вы обнаружили ошибку в описанием товара, воспользуйтесь функцией
Как отвечать на вопросы?
Отвечать на вопросы могут клиенты, купившие товар, и официальные представители.
Выбрать «Лучший ответ» может только автор вопроса, если именно этот ответ ему помог.